


Una strategia globale per migliorare la precisione di produzione delle pale delle turbine
Essendo un componente chiave della conversione energetica gas-dinamica, la precisione dimensionale delle pale della turbina non è solo legata alla possibilità di installare senza problemi la turbina a gas, ma è anche la chiave per garantirne il funzionamento sicuro. Le parti delle pale della turbina sono superfici spaziali complesse con spessore irregolare e il processo di fusione di precisione a cera persa a tempo indeterminato è complicato, in cui ogni fase ha un impatto sull'accuratezza dimensionale della pala finale ed è difficile tenere conto delle caratteristiche geometriche di flessione della lama e deformazione di torsione e curvatura della lama solo facendo affidamento sul metodo di riduzione della superficie dello stampo. Durante il processo dallo stampo in cera alla fusione della lama, non solo si verificherà un restringimento del volume, ma anche le caratteristiche geometriche cambieranno in una certa misura, causando un disallineamento delle dimensioni della fusione. Pertanto, nell'effettivo processo di produzione, ogni fase della produzione delle pale delle turbine deve essere misurata e controllata accuratamente. Già negli anni '70 il Regno Unito e gli Stati Uniti hanno raggiunto notevoli risultati nella tecnologia di controllo delle anime e vengono utilizzate per la fusione. Negli ultimi anni, gli scanner ottici e la misurazione computerizzata della tomografia industriale (CT) di una pala di un motore a turbina a gas in paesi stranieri richiedono che la precisione di misurazione della pala sia controllata entro 50-80μμm e la tolleranza consentita sia controllata entro ±±0,5 mm. Inoltre, attraverso la registrazione con il modello CAD, la distorsione e la deformazione di ciascuna parte della lama possono essere riflesse direttamente [51-52].
A causa del ruolo critico delle pale e della difficoltà della tecnologia di produzione, il controllo della forma delle pale delle turbine è considerata una tecnologia fondamentale nei paesi stranieri e i risultati della sua ricerca vengono raramente divulgati. La tecnologia di prova delle pale dei motori a turbina a gas in Cina è ancora in fase di sviluppo. In termini di standard tecnologici di test, gli standard nazionali di riferimento del settore aeronautico sono solo HB5647-98 e HB20126-201. Pertanto, alcuni produttori e istituti di ricerca nazionali hanno presentato i propri requisiti tecnici di test e accettazione per l'accettazione interna, il che è conveniente per la gestione delle applicazioni. In questo processo, sono stati combinati con mezzi tecnologici di misurazione stranieri e, a seconda che il dispositivo di misurazione sia in contatto con l'oggetto misurato, il metodo di misurazione della pala del motore a turbina a gas è diviso in contatto e senza contatto. I metodi di misurazione del contatto includono principalmente: metodo di misurazione del modello standard, metodo di misurazione dell'induttanza e metodo di misurazione a tre coordinate. I metodi di misurazione senza contatto includono principalmente: misurazione con scansione laser, rilevamento a ultrasuoni, misurazione con visione artificiale e misurazione CT industriale [53]. Inoltre, al momento, alcuni ricercatori hanno condotto ricerche sul controllo delle dimensioni delle pale basato sulla simulazione numerica, e l'accumulo e la trasmissione degli errori basati su big data e simulazione numerica sono diventati un metodo importante per lo sviluppo futuro.
In base alle caratteristiche strutturali e alle caratteristiche del processo di fusione delle pale cilindriche/monocristalline delle turbine a gas, il controllo dell'accuratezza dimensionale dell'intero processo di fusione di precisione è la chiave per migliorare il tasso qualificato delle dimensioni delle pale. Sulla base di ciò, questo gruppo di ricerca adotta il metodo di misurazione della scansione laser 3D e il metodo di misurazione CT industriale, combinato con metodi di rilevamento delle coordinate tridimensionali e degli ultrasuoni, per condurre il rilevamento dei difetti e la misurazione delle dimensioni per il processo di preparazione dell'intero processo delle pale dei motori a turbina a gas (grezzo per stampo in cera, nucleo grezzo, nucleo in ceramica, nucleo per pressa in cera, guscio dello stampo con cera, guscio dello stampo senza cera, fusione). Sono stati stabiliti il modello di precisione dimensionale e di controllo degli errori dell'intero processo di preparazione delle pale della turbina.
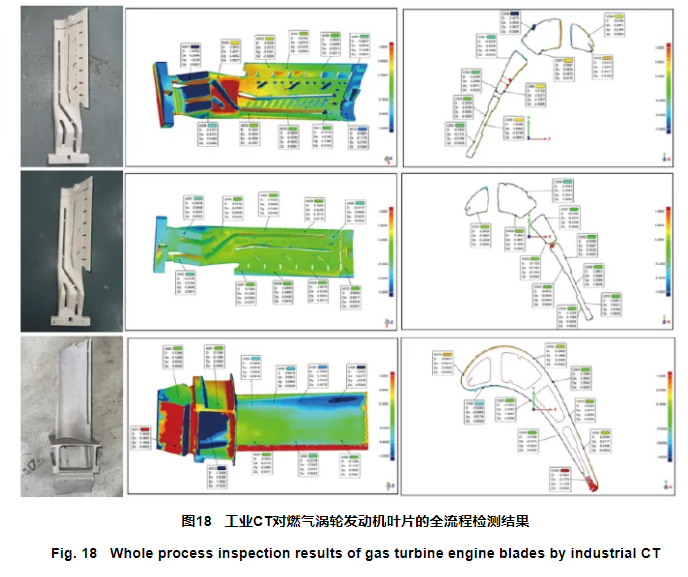
FICO. 18 mostra l'analisi dei risultati della misurazione delle dimensioni delle pale di aspetti chiave come il grezzo, il nucleo e la fusione delle pale di turbina di grandi dimensioni di un certo tipo di turbina a gas da noi sviluppata. Per le fusioni, fare riferimento a DCPG5 in GB/T 6414−−2017, la tolleranza consentita è ±±0,5 mm e la precisione della misurazione deve essere controllata a 120μμm; La tolleranza consentita del nucleo ceramico è ±±0,3 mm e la precisione della misurazione deve essere controllata a 80μμ
M. Nel processo di sviluppo delle pale, verrà eseguito il controllo dell'accuratezza dimensionale per tutte le pale preparate nell'intero processo e verranno analizzati l'accuratezza dimensionale e gli errori nelle fasi del grezzo, del nucleo e della fusione durante il processo di preparazione delle pale del motore a turbina a gas. del software di verifica inversa Geomajic-Control o GOM. Sono state preliminarmente rivelate la deviazione dimensionale e la legge di deformazione dell'intero processo di preparazione della lama. I risultati mostrano che i metodi di misurazione non distruttivi come la scansione laser 3D, la TC industriale e i test a ultrasuoni possono soddisfare i requisiti di precisione di misurazione di un certo tipo di pala di motore a turbina a gas. Il metodo di misurazione con scansione laser tridimensionale può ottenere il contorno dei principali componenti intermedi come la pala, lo stampo in cera e il nucleo ceramico del motore a turbina a gas e può valutare accuratamente la deformazione torsionale della pala. La TC industriale non solo è in grado di rilevare i difetti interni del nucleo ceramico, dello stampo in cera e del guscio dello stampo, ma misura anche il contorno, la struttura della cavità interna, lo spessore delle pareti e altre parti chiave con elevata precisione. L'ispezione ad ultrasuoni può misurare con precisione la struttura dello spessore della parete dello stampo in cera e della lama. Questi metodi di misurazione avanzati garantiscono la misurazione delle dimensioni e il controllo accurato dell'intero processo delle pale delle turbine di grandi dimensioni, in particolare la misurazione delle dimensioni del guscio dello stampo basata sulla tecnologia di rilevamento CT industriale, che può estrarre la struttura della cavità interna del guscio dello stampo e confrontare collegarlo al modello, realizzando così la misurazione accurata delle dimensioni del guscio dello stampo, cosa impossibile da ottenere con i metodi di misurazione tradizionali.
Allo stato attuale, i metodi di test che vengono gradualmente maturi e introdotti nell'applicazione ingegneristica delle pale dei motori a turbina a gas accorciano notevolmente il ciclo di sviluppo delle pale, migliorano il tasso qualificato di dimensione delle pale e riducono il costo delle pale. Tuttavia, per quanto riguarda le pale dei motori a turbina a gas, permangono le seguenti carenze: specifiche tecniche incomplete e un sistema standard per i test delle pale, mancanza di mezzi di verifica tecnica efficaci, accumulo insufficiente di dati relativi al cambiamento dimensionale e all'accumulo di errori durante la preparazione delle pale, e mancanza di autocontrollo -sviluppato software di misurazione e analisi delle dimensioni della lama. Con l'ampia applicazione della tecnologia informatica nel campo della produzione delle lame, anche la tecnologia di produzione intelligente basata sull'apprendimento automatico e sulla simulazione numerica svolgerà un ruolo importante nel controllo degli errori dell'intero processo della lama, in modo da migliorare la precisione del controllo delle dimensioni della lama.


